Tolérance H8, tube DOM, galetage, rétreint, certificat 3.1… Le monde du tube a son propre vocabulaire. Ce glossaire rassemble les termes les plus utilisés par nos clients et nos fournisseurs, avec une définition simple et, lorsque c'est utile, un lien vers un guide plus complet.
0-9
- 304L / 316L
- Nuances d'acier inoxydable austénitique ; le 316L contient du molybdène et résiste mieux aux chlorures. Voir tube inox 304L ou 316L.
A
- Alésage
- Diamètre intérieur d'un tube, ou opération d'usinage qui permet de l'obtenir avec précision.
B
- Bouterollage
- Formage de l'extrémité d'un tube par rotation d'un outil pour l'arrondir, la fermer ou former un rebord.
- Brut d'étirage
- Tube livré tel qu'il sort de l'étirage à froid, sans traitement thermique final (état +C).
C
- Certificat 3.1
- Document de contrôle selon la norme EN 10204, établi par le fabricant et validé par un représentant indépendant de la production, attestant les résultats d'essais du lot livré.
- Chanfrein
- Petite surface inclinée usinée sur l'arête d'une extrémité de tube, pour faciliter l'assemblage, le soudage ou le montage d'un joint.
- Cintrage
- Opération qui donne une courbure à un tube, sur mandrin, par enroulement, par poussée ou à galets. Voir notre article sur le cintrage.
- Cisaillage
- Coupe d'un tube par cisaillement entre une lame et un mandrin intérieur, sans copeaux ni bavure. Voir cisaillage ou sciage.
- CND
- Contrôle non destructif : méthodes de détection des défauts sans endommager le tube (courants de Foucault, ultrasons, flux de fuite…).
- Collerette
- Rebord plat formé perpendiculairement à l'axe du tube, servant d'appui ou de fixation.
- Concentricité
- Régularité de l'épaisseur de paroi autour de l'axe du tube. Une bonne concentricité garantit un comportement homogène à l'usinage et au formage.
D
- DOM
- Drawn Over Mandrel : tube soudé puis étiré à froid sur mandrin, alliant précision dimensionnelle et coût maîtrisé.
- Dressage
- Usinage de la face d'extrémité d'un tube pour la rendre plane et perpendiculaire à l'axe, et ajuster la longueur.
E
- E235 / E355
- Nuances d'acier non allié courantes pour les tubes de précision, de limite d'élasticité minimale d'environ 235 et 355 MPa.
- EN 10305
- Série de normes européennes pour les tubes en acier de précision. Voir notre article sur la norme EN 10305.
- Épaisseur de paroi
- Distance entre le diamètre extérieur et le diamètre intérieur d'un tube ; elle conditionne sa résistance à la pression.
- ERW
- Electric Resistance Welding : soudage longitudinal par résistance électrique, procédé de fabrication des tubes soudés.
- Étirage à froid
- Passage du tube à travers une filière, avec ou sans mandrin intérieur, pour réduire ses dimensions et améliorer sa précision et son état de surface.
- Évasement
- Formage en cône de l'extrémité d'un tube, notamment pour les raccords hydrauliques.
- Expansion
- Augmentation locale du diamètre d'un tube par un poinçon ou des segments. Voir le formage de tube.
F
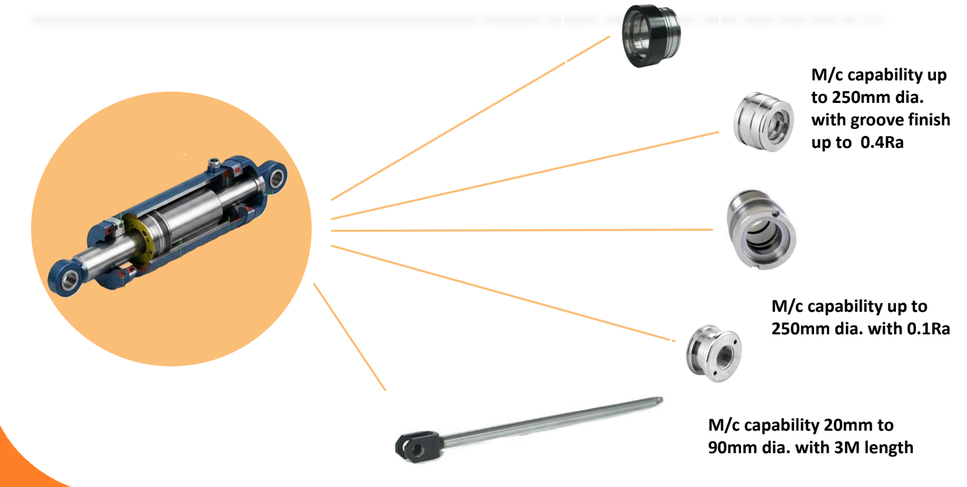
- Fût de vérin
- Corps cylindrique d'un vérin, réalisé dans un tube à alésage de précision, dans lequel coulisse le piston.
G
- Galetage
- Finition de l'alésage par écrasement des aspérités avec des galets, qui lisse et durcit la surface.
H
- H8 / H9
- Classes de tolérance ISO de l'alésage. H8 est plus serrée que H9. Voir tolérances H8 et H9.
L
- Ligne de transfert
- Ensemble de postes automatisés enchaînant coupe, usinage, formage ou cintrage sans manipulation. Voir les lignes automatisées.
M
- Mandrin
- Outil placé à l'intérieur du tube pour le soutenir ou le calibrer pendant l'étirage, le cintrage, la coupe ou le poinçonnage.
N
- Normalisé (+N)
- État de livraison après un traitement thermique de normalisation, qui donne une structure homogène et une bonne aptitude à la déformation.
O
- Ovalisation
- Défaut de forme d'un tube dont la section n'est plus parfaitement ronde, fréquent lors d'un cintrage serré.
P
- Poinçonnage
- Découpe d'un trou dans la paroi par un poinçon et une matrice. Voir poinçonnage ou perçage.
R
- Rectitude
- Écart maximal du tube par rapport à une ligne droite, exprimé en mm par mètre.
- Recuit (+A)
- État de livraison après recuit : le tube est le plus ductile possible, idéal pour le formage et le cintrage sévères.
- Réduction (rétreint)
- Diminution du diamètre d'une extrémité de tube par une matrice.
- Retour élastique
- Légère reprise de forme d'un tube après cintrage, compensée par un sur-cintrage.
- Rodage (honing)
- Finition de l'alésage par pierres abrasives, qui laisse des stries croisées favorables à la lubrification des joints.
- Rugosité (Ra)
- Indicateur de l'état de surface, en micromètres (µm). Plus le Ra est faible, plus la surface est lisse.
S
- Sans soudure
- Tube obtenu à partir d'un lopin percé puis laminé ou étiré, sans cordon de soudure. Voir tube soudé ou sans soudure.
- Skiving
- Alésage par outil à lames (écroûtage), généralement suivi d'un galetage, pour obtenir rapidement un alésage précis et lisse.
T
- Taraudage
- Usinage d'un filetage intérieur, par exemple à l'extrémité d'un tube ou dans un raccord.
- Tige de piston
- Barre chromée, pleine ou creuse, reliée au piston du vérin et sortant du fût.
- Tolérance
- Écart admissible entre la dimension réelle et la dimension nominale d'une pièce.
- Tube de précision
- Tube aux tolérances dimensionnelles serrées, généralement étiré à froid, selon la norme EN 10305.
- Tube vérin
- Tube à alésage de précision destiné à la fabrication de fûts de vérins hydrauliques. Voir le guide complet.
U
- Usinage des extrémités
- Ensemble des opérations sur les bouts de tube : dressage, chanfrein, alésage, taraudage. Voir notre article.
Parlons de votre projet
Tubes de précision, composants de vérins, machines et usinage à façon : Hanssen Machine Tools vous accompagne depuis 1985.
Demander un devis