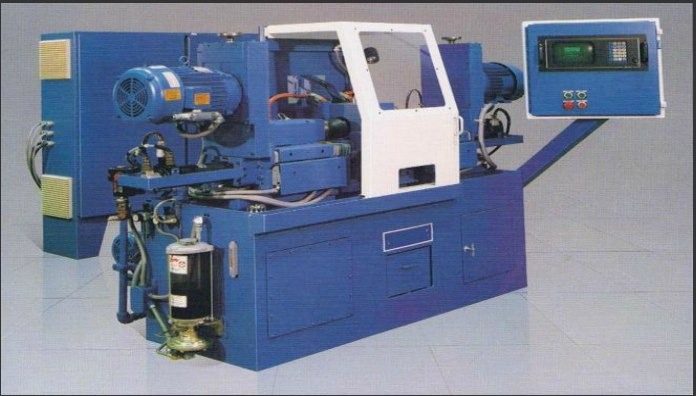
Le formage de tube regroupe les opérations qui modifient la forme d'un tube, le plus souvent à ses extrémités, par déformation plastique et sans enlèvement de matière : expansion, réduction, évasement, collerette, bourrelet… Ces opérations permettent d'assembler des tubes entre eux, de recevoir un joint ou un raccord, ou de supprimer une pièce rapportée. Bien maîtrisé, le formage réduit le nombre de composants et le coût d'une pièce.
Le principe du formage
Le formage consiste à déformer la paroi du tube au-delà de sa limite d'élasticité, à l'aide d'un outil (poinçon, matrice, galet) poussé ou mis en rotation. La matière n'est ni coupée ni enlevée : elle se déplace. Le volume reste constant, ce qui signifie qu'une augmentation du diamètre s'accompagne d'un amincissement de la paroi ou d'un raccourcissement du tube, et inversement.
Trois familles d'opérations se distinguent :
- par poussée axiale : un poinçon ou une matrice est enfoncé dans l'axe du tube (expansion, réduction, évasement) ;
- par rotation : un ou plusieurs galets déforment le tube en tournant (roulage, bourrelet, fermeture) ;
- par segments : un outil à mors expansibles déforme le tube radialement, sans frottement axial.
Les principaux procédés de formage
| Procédé | Résultat | Usage typique |
|---|---|---|
| Expansion | Augmentation locale du diamètre | Emmanchement de deux tubes, logement de joint |
| Réduction (rétreint) | Diminution du diamètre en bout de tube | Emboîtement, embout conique, échappements |
| Évasement | Bout conique ouvert (37°, 45°, 90°…) | Raccords hydrauliques, conduites de freinage |
| Collerette | Rebord plat perpendiculaire à l'axe | Appui de bride, fixation sur une tôle |
| Bourrelet / moulure | Anneau en relief sur la paroi | Butée de flexible, maintien de collier |
| Écrasement / aplatissement | Extrémité aplatie, éventuellement percée | Pattes de fixation, mobilier, structures |
| Fermeture | Extrémité arrondie ou fermée | Bouchage, réservoirs, pièces décoratives |
Plusieurs opérations peuvent être enchaînées sur la même extrémité : réduction puis évasement, expansion puis collerette, par exemple. Dans ce cas, on parle de formage en plusieurs passes, chaque passe restant dans les limites de déformation de la matière.
Limites et taux de déformation
Chaque matière accepte un taux de déformation maximal par passe. Au-delà, apparaissent des défauts : fissures sur le bord, plis, flambage de la paroi ou amincissement excessif.
Selon la matière, l'épaisseur et l'outillage, une expansion ou une réduction de quelques pourcents à environ 20 à 30 % du diamètre est généralement réalisable en une passe. Au-delà, on procède en plusieurs passes, parfois avec un recuit intermédiaire. Ces valeurs sont indicatives : un essai sur le tube réel reste indispensable.
Les paramètres qui influencent la faisabilité :
- le rapport diamètre / épaisseur : une paroi trop mince flambe, une paroi trop épaisse demande des efforts élevés ;
- l'état métallurgique du tube : un tube recuit ou normalisé se forme beaucoup mieux qu'un tube étiré dur ;
- la qualité de la coupe : une extrémité bavurée ou fissurée amorce des criques. C'est l'un des avantages d'une coupe sans bavure par cisaillage ;
- la lubrification et l'état de surface des outils.
Quel tube choisir pour le formage ?
Pour les opérations sévères, privilégiez un tube à l'état recuit (+A) ou normalisé (+N), dont l'allongement à la rupture est élevé. Les tubes de précision selon la norme EN 10305 existent dans ces différents états de livraison. L'épaisseur doit être régulière : un tube à épaisseur variable se déforme de façon dissymétrique. Sur ce point, les tubes soudés étirés présentent souvent une meilleure concentricité que les tubes sans soudure (voir Tube soudé ou sans soudure : comment choisir ?).
Les tubes inox se forment bien mais s'écrouissent rapidement : les efforts augmentent au fil de la déformation et les outillages doivent être adaptés. Voir notre article Tube inox de précision : 304L ou 316L ?.
Les machines de formage
En série, le formage est réalisé sur des machines de formage d'extrémités, hydrauliques ou électriques, à un ou plusieurs postes. Les machines multi-postes enchaînent les passes successives sur la même pièce, avec un serrage unique, pour une excellente répétabilité.
Le formage s'intègre naturellement dans une chaîne complète : coupe à longueur, usinage des extrémités, formage puis cintrage. Lorsque les volumes le justifient, ces opérations sont regroupées dans une ligne de transfert automatisée. Pour définir la configuration adaptée à vos pièces, consultez notre guide d'achat ou découvrez nos machines pour le travail du tube.
Questions fréquentes
Quelle est la différence entre formage et usinage de tube ?
L'usinage enlève de la matière (copeaux) pour obtenir une cote ou un état de surface : dressage, chanfrein, alésage, taraudage. Le formage déforme la matière sans l'enlever : expansion, réduction, évasement. Les deux opérations sont souvent complémentaires sur une même pièce.
Peut-on former un tube inox ?
Oui. Les inox austénitiques comme le 304L et le 316L sont très ductiles, mais ils s'écrouissent vite : les efforts sont plus élevés que pour l'acier et les passes doivent être bien réparties.
Faut-il un tube recuit pour le formage ?
Pour une déformation importante, c'est fortement conseillé. Un tube recuit (+A) ou normalisé (+N) a un allongement plus élevé qu'un tube étiré dur (+C) et risque moins de se fissurer.
Peut-on former un tube déjà coupé et usiné ?
Oui, c'est même l'ordre habituel : coupe, préparation de l'extrémité, puis formage. Une extrémité propre, sans bavure, est la meilleure garantie d'un formage sans fissure.
Parlons de votre projet
Hanssen Machine Tools conseille et fournit tubes de précision, composants de vérins et machines pour le travail du tube depuis 1985.
Demander un devis