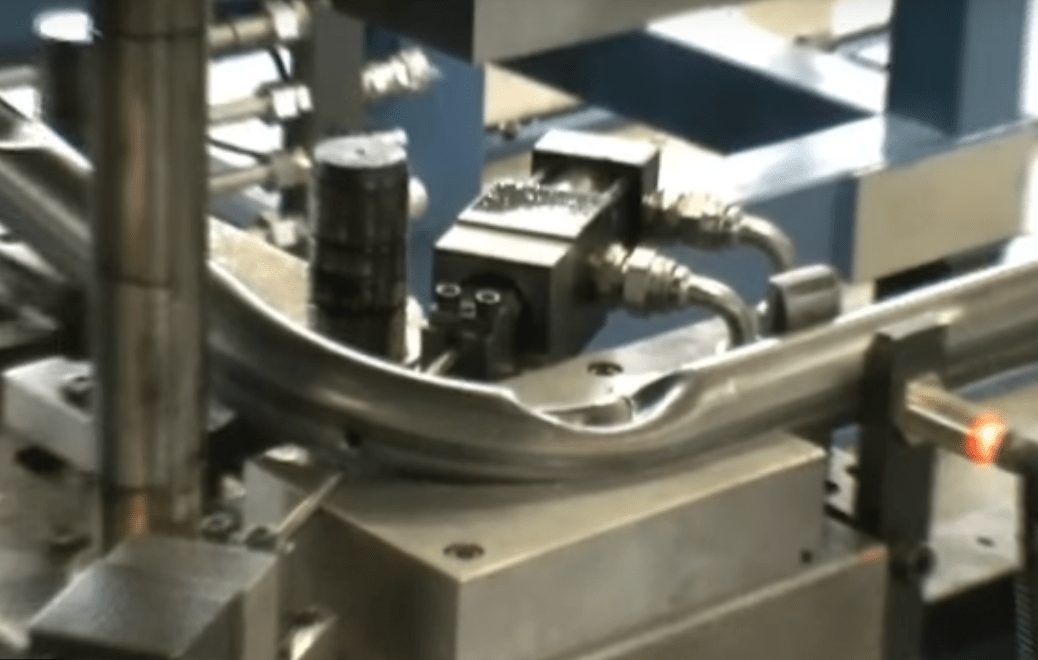
Cintrer un tube semble simple ; obtenir une courbe précise, sans ovalisation ni plis, en série, l'est beaucoup moins. Le choix de la méthode dépend du rayon souhaité, de l'épaisseur et de la matière. Tour d'horizon des techniques et des défauts à éviter.
Les deux paramètres clés
Deux rapports déterminent la difficulté d'un cintrage :
- le rapport rayon / diamètre (R/D) : plus le rayon de cintrage est petit par rapport au diamètre du tube, plus l'opération est sévère ;
- le rapport diamètre / épaisseur (D/e) : un tube à paroi mince se déforme plus facilement et nécessite un meilleur soutien intérieur.
Un tube épais cintré sur un grand rayon peut se travailler sans mandrin. Un tube mince cintré sur un rayon serré demande un mandrin intérieur et un outillage complet pour rester rond et sans plis.
Les méthodes de cintrage
| Méthode | Principe | Idéale pour |
|---|---|---|
| Cintrage par rotation sur mandrin | Le tube est entraîné autour d'une forme ; un mandrin intérieur le soutient | Rayons serrés, parois minces, grande précision |
| Cintrage par enroulement | Le tube est plié autour d'une forme fixe, sans mandrin | Rayons moyens, tubes épais, pièces simples |
| Cintrage par poussée | Un poinçon pousse le tube entre deux appuis | Pièces peu exigeantes, faible coût |
| Cintrage à galets | Le tube passe entre trois galets | Grands rayons, arcs, spirales |
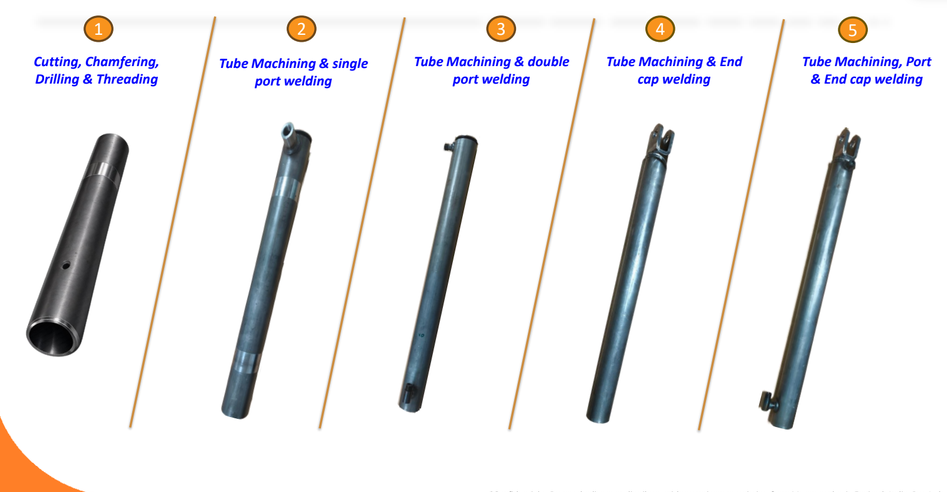
Les cintreuses à commande numérique enchaînent plusieurs courbes dans des plans différents, pour des pièces complexes comme les tubes d'échappement ou les structures de sièges. Le cintrage peut aussi être intégré dans une ligne de transfert automatisée, après la coupe et l'usinage des extrémités.
Les défauts et leurs remèdes
| Défaut | Cause | Remède |
|---|---|---|
| Ovalisation | La section s'aplatit dans la courbe | Mandrin intérieur, rayon plus grand, tube plus épais |
| Plis à l'intérieur de la courbe | Compression de la matière sur l'intrados | Lisseur anti-plis, réglage de l'outillage, mandrin adapté |
| Amincissement à l'extérieur | Étirement de la paroi sur l'extrados | Augmenter le rayon, choisir une épaisseur suffisante |
| Retour élastique | Le tube « revient » légèrement après cintrage | Sur-cintrage compensé, réglé par la commande numérique |
| Fissures | Matière trop dure ou peu ductile | Utiliser un état recuit ou normalisé |
Bien choisir son tube
La réussite du cintrage commence par le tube : une épaisseur régulière et un état métallurgique adapté limitent les défauts. Pour un cintrage sévère, privilégiez un tube à l'état recuit (+A) ou normalisé (+N), plus ductile qu'un tube étiré dur. Les états de livraison sont détaillés dans notre article Norme EN 10305 : comprendre les tubes de précision.
Pour aller plus loin :
- Machine pour le travail du tube : le guide d'achat
- Usinage des extrémités de tube : dressage, chanfrein, machines 2 têtes
Questions fréquentes
Faut-il toujours un mandrin pour cintrer un tube ?
Non. Un mandrin est nécessaire pour les rayons serrés et les tubes à paroi mince. Pour des rayons larges ou des tubes épais, le cintrage par enroulement ou à galets suffit souvent.
Comment éviter le retour élastique ?
On le compense par un léger sur-cintrage, dont la valeur dépend de la matière et du rayon. Sur une cintreuse à commande numérique, cette correction est intégrée au programme.
Parlons de votre projet
Hanssen Machine Tools conseille et fournit tubes de précision, composants de vérins et machines pour le travail du tube depuis 1985.
Demander un devis