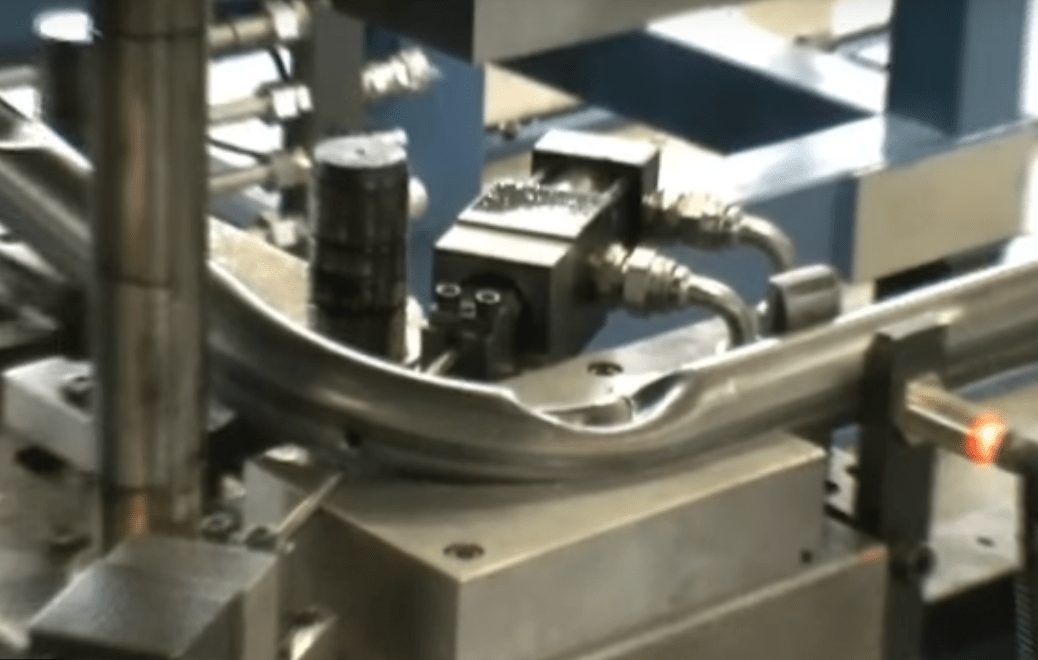
Après la coupe, les extrémités d'un tube doivent souvent être reprises pour garantir la longueur, l'équerrage et la fonction de la pièce : entrée de joint, filetage, emmanchement. Voici les opérations courantes et la façon de les réaliser en série.
Les opérations d'usinage des extrémités
| Opération | Rôle |
|---|---|
| Dressage | Rendre la face plane et perpendiculaire à l'axe, garantir la longueur exacte |
| Chanfreinage intérieur ou extérieur | Faciliter l'insertion d'un joint, d'une tige ou la préparation à la soudure |
| Alésage | Calibrer le diamètre intérieur sur une longueur donnée |
| Tournage extérieur | Réaliser une portée, un épaulement ou une gorge |
| Filetage / taraudage | Permettre un assemblage vissé |
| Ébavurage | Supprimer les arêtes vives issues de la coupe |
L'intérêt des machines à deux têtes
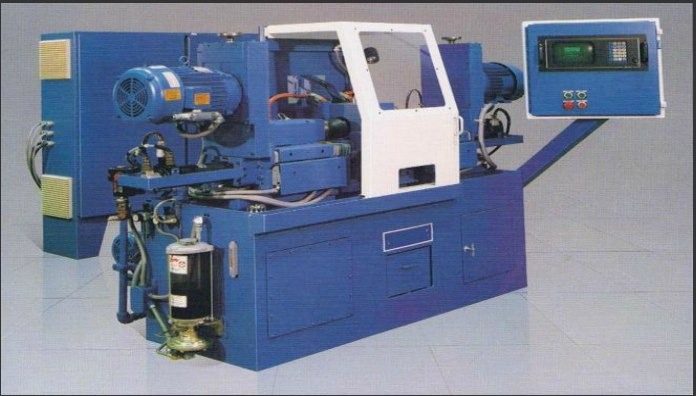
Une machine à deux têtes usine les deux extrémités du tube simultanément. Les avantages sont nombreux :
- Temps de cycle divisé : les deux côtés sont traités en une seule opération ;
- Longueur garantie : les deux faces sont dressées dans le même serrage, au centième de millimètre ;
- Parallélisme et concentricité des deux extrémités, impossibles à obtenir aussi précisément en deux reprises ;
- Moins de manipulations : un seul chargement, idéal pour l'automatisation.
Selon l'application, ces machines sont hydrauliques ou servo-commandées, pour un travail à haute cadence avec une précision de l'ordre du 1/100e. Découvrez nos machines à usiner les tubes.
Une coupe propre, sans bavure ni déformation, réduit fortement la matière à reprendre à l'usinage. Coupe et usinage des extrémités se pensent donc ensemble — voir Coupe de tube : cisaillage ou sciage pour la grande série ?.
Applications typiques
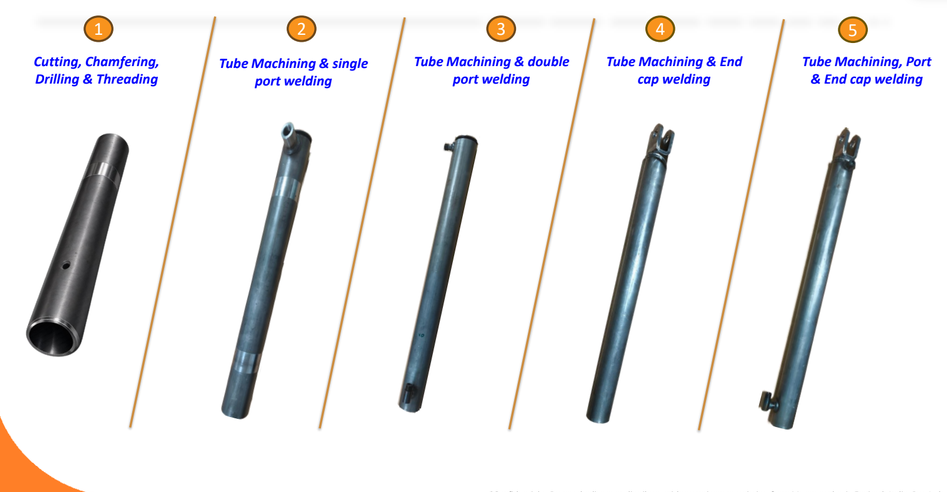
- Fûts de vérins hydrauliques : chanfrein d'entrée de joint, préparation à la soudure de l'embase ;
- Tubes d'échappement et de structure automobiles ;
- Cycles et motocycles : tubes de cadre, axes creux ;
- Hydraulique et pneumatique : raccords, entretoises, douilles.
Bien spécifier ses extrémités
Indiquez sur le plan la longueur et sa tolérance, l'équerrage des faces, les dimensions et l'angle des chanfreins, les diamètres usinés et leur tolérance, ainsi que l'état de surface attendu. Pour les tubes de vérins, ces exigences complètent celles de l'alésage : Tolérance H8, H9 et rugosité : bien spécifier un tube de vérin.
Pour aller plus loin :
- Machine pour le travail du tube : le guide d'achat
- Ligne de transfert automatisée : quand automatiser le travail du tube ?
Questions fréquentes
Pourquoi usiner les deux extrémités en même temps ?
Pour gagner en temps de cycle et garantir la longueur et le parallélisme des faces, obtenus dans un seul serrage.
Quelle précision atteint une machine à deux têtes ?
Une précision de l'ordre du centième de millimètre est atteignable à haute cadence, selon la pièce, la matière et les outillages.
Parlons de votre projet
Hanssen Machine Tools conseille et fournit tubes de précision, composants de vérins et machines pour le travail du tube depuis 1985.
Demander un devis