Trous de fixation, lumières, encoches, passages de câbles : la plupart des pièces tubulaires comportent des découpes dans la paroi. Selon le volume, la précision et la matière, on utilise le poinçonnage, le perçage, le fraisage ou la découpe laser. Chaque méthode a son domaine de prédilection. Voici comment choisir.
Le poinçonnage de tube
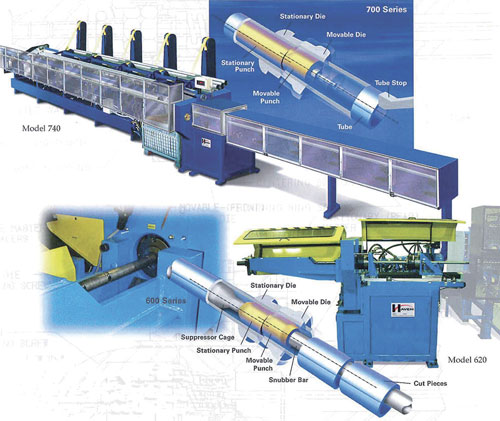
Le poinçonnage découpe la paroi par cisaillement, d'un coup de presse, entre un poinçon et une matrice. Sur un tube, la difficulté est de soutenir la paroi pour qu'elle ne s'écrase pas : on utilise une matrice intérieure (ou mandrin) glissée dans le tube, qui sert d'appui et de lame inférieure.
- Avantages : cadence très élevée (une fraction de seconde par trou), pas de copeaux, coût par pièce très bas, possibilité de percer plusieurs trous en un seul coup.
- Limites : outillage dédié à chaque forme, épaisseur limitée par rapport au diamètre du trou, légère déformation possible au bord du trou.
En poinçonnage, le diamètre du trou doit généralement rester supérieur ou égal à l'épaisseur de la paroi. Pour un trou plus petit que l'épaisseur, le perçage est préférable.
Il existe aussi le poinçonnage sans matrice intérieure (poinçon pointu en « bec ») pour les tubes épais ou longs, au prix d'une petite déformation locale, souvent acceptable sur des pièces de structure.
Perçage et fraisage
Le perçage enlève la matière par un foret en rotation. Il convient à tous les diamètres de trous, à toutes les épaisseurs et offre une très bonne précision de position et de diamètre. Sa principale contrainte sur un tube : la sortie du foret à l'intérieur laisse une bavure intérieure, difficile d'accès, et les copeaux tombent dans le tube.
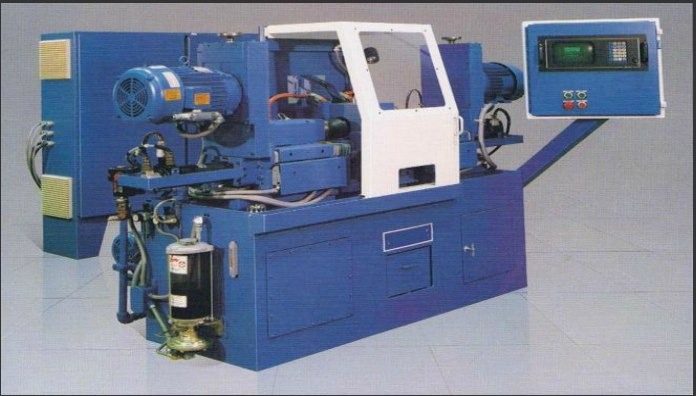
Le fraisage permet de réaliser des formes (lumières oblongues, encoches, méplats) et des trous précis avec un bon état de surface. Perçage et fraisage peuvent être intégrés sur une machine d'usinage à plusieurs unités, en même temps que l'usinage des extrémités.
La découpe laser de tube
Les machines de découpe laser pour tubes réalisent toutes les formes sans outillage spécifique, y compris des découpes complexes et des coupes d'extrémité biaises pour l'assemblage de structures. Elles sont très souples pour les petites et moyennes séries et les prototypes, mais leur coût horaire et leur temps de cycle par trou sont plus élevés que le poinçonnage en grande série. Une zone affectée thermiquement et des scories intérieures sont à prendre en compte.
Tableau comparatif
| Critère | Poinçonnage | Perçage / fraisage | Laser |
|---|---|---|---|
| Cadence | Très élevée | Moyenne | Moyenne |
| Coût d'outillage | Outillage dédié | Faible (outils standards) | Aucun |
| Coût par pièce en grande série | Le plus bas | Moyen | Plus élevé |
| Formes possibles | Celles de l'outillage | Trous, lumières, formes simples | Toutes |
| Copeaux / scories | Aucun (pastille) | Copeaux dans le tube | Scories possibles |
| Petits trous (< épaisseur) | Déconseillé | Idéal | Possible |
| Idéal pour | Grande série, trous répétitifs | Précision, parois épaisses | Prototypes, formes complexes |
Comment choisir ?
Le choix dépend avant tout du volume et du nombre de références : à partir de quelques milliers de pièces identiques par an, le poinçonnage devient souvent le plus économique, l'outillage étant rapidement amorti. Pour des pièces très variées ou des prototypes, le laser offre la flexibilité. Le perçage reste incontournable dès que la précision ou l'épaisseur l'exigent.
En grande série, le poinçonnage s'intègre dans une ligne de transfert automatisée avec la coupe, le formage et le cintrage. Pour comparer les configurations, consultez notre guide d'achat d'une machine ou envoyez-nous vos plans.
Questions fréquentes
Peut-on poinçonner un tube inox ?
Oui, mais l'inox demande des efforts plus élevés et des outillages adaptés en raison de sa résistance et de son écrouissage. Le jeu entre poinçon et matrice doit être réglé avec soin.
Le poinçonnage déforme-t-il le tube ?
Avec une matrice intérieure bien ajustée, la déformation est minime. Sans matrice intérieure, une légère déformation locale autour du trou est normale ; elle est souvent acceptable pour des pièces de structure.
Comment éviter les bavures intérieures au perçage ?
En adaptant les paramètres de coupe, en utilisant des outils d'ébavurage arrière ou, en série, en préférant le poinçonnage, qui ne laisse pas de copeaux à l'intérieur du tube.
Peut-on percer plusieurs trous en même temps ?
Oui : un outillage de poinçonnage multiple ou une machine à plusieurs unités de perçage réalise plusieurs trous en un seul cycle, avec une position relative parfaitement constante.
Parlons de votre projet
Hanssen Machine Tools conseille et fournit tubes de précision, composants de vérins et machines pour le travail du tube depuis 1985.
Demander un devis