La coupe est souvent la première opération du travail du tube — et l'une des plus coûteuses en grande série. Le procédé choisi influe sur la matière perdue, les reprises d'ébavurage et la cadence. Comparatif des principales techniques.
Les procédés de coupe de tube
Le sciage (scie circulaire ou à ruban)
C'est le procédé le plus universel : il coupe presque tous les diamètres, épaisseurs et matières. Mais la lame enlève un trait de coupe de matière transformé en copeaux, et laisse une bavure qui impose souvent une opération d'ébavurage.
Le cisaillage avec mandrin intérieur
Le tube est maintenu par une matrice extérieure et un mandrin intérieur ; un mouvement de cisaillement sépare la pièce. Résultat : une coupe sans copeaux, sans perte de matière et quasiment sans bavure, à très haute cadence. C'est le procédé de prédilection pour la grande série de tronçons courts.
La coupe à deux lames
Deux lames agissent simultanément pour un tronçonnage rapide et régulier, adapté aux cadences élevées.
La coupe orbitale et à molette
Un outil tourne autour du tube : coupe propre et d'équerre, idéale pour les tubes à paroi mince et les besoins de qualité d'extrémité.
La coupe laser et électrochimique
Le laser apporte une grande flexibilité de formes (découpes, perçages). La coupe électrochimique permet de couper sans contrainte mécanique des tubes de très petits diamètres, jusqu'à 0,1 mm, là où les procédés mécaniques atteignent leurs limites.
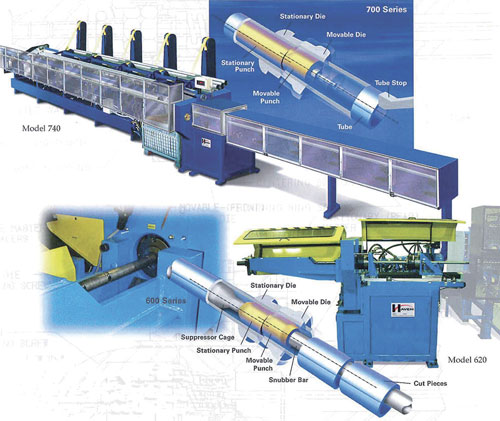
Tableau comparatif
| Procédé | Perte matière | Bavure | Cadence | Point fort |
|---|---|---|---|---|
| Sciage | Oui (trait de scie) | Oui | Moyenne | Polyvalence |
| Cisaillage à mandrin | Nulle | Quasi nulle | Très élevée | Grande série, économie matière |
| Coupe 2 lames | Nulle | Faible | Très élevée | Tronçonnage rapide |
| Orbitale / molette | Nulle à faible | Faible | Moyenne | Parois minces, équerrage |
| Laser | Faible | Faible | Moyenne à élevée | Formes complexes |
| Électrochimique | Très faible | Aucune | Spécifique | Très petits diamètres |
Le coût caché du trait de scie
Prenons un exemple simple : une production de 100 000 tronçons par an, avec une scie dont le trait de coupe fait 2 mm.
C'est la longueur de tube transformée chaque année en copeaux — à laquelle s'ajoutent le temps d'ébavurage, l'usure des lames et l'évacuation des copeaux. En cisaillage à mandrin, cette perte est nulle.
Sur des tubes de précision ou en inox, l'économie matière suffit souvent à justifier l'investissement dans une machine de cisaillage dès les moyennes séries.
Comment choisir
- Petites séries, dimensions très variées : le sciage reste pertinent.
- Grande série de tronçons, besoin de coupe propre sans reprise : cisaillage à mandrin ou coupe à deux lames.
- Tubes minces et qualité d'extrémité : coupe orbitale.
- Formes et découpes complexes : laser.
- Micro-tubes : coupe électrochimique.
La coupe s'intègre aussi dans une ligne de transfert automatique qui enchaîne coupe, usinage des extrémités, cintrage et formage : découvrez nos machines pour le travail du tube et nos machines de coupe de tube.
Pour aller plus loin :
Parlons de votre projet
Hanssen Machine Tools conseille et fournit tubes de précision, composants de vérins et machines pour le travail du tube depuis 1985.
Demander un devis